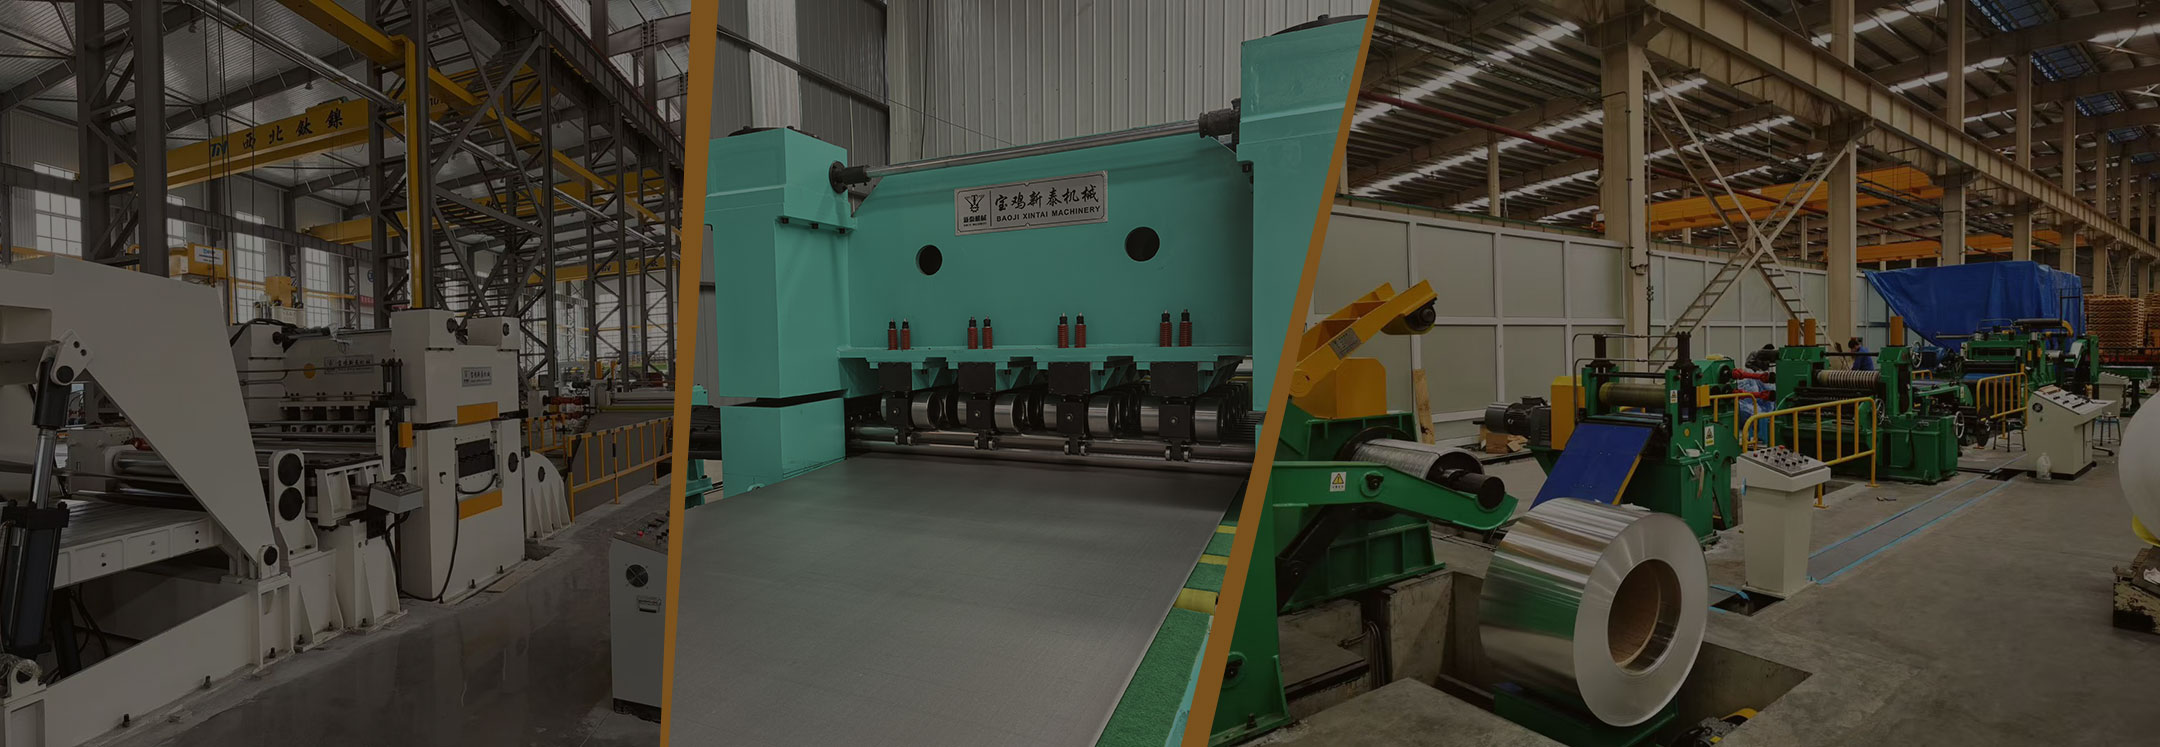
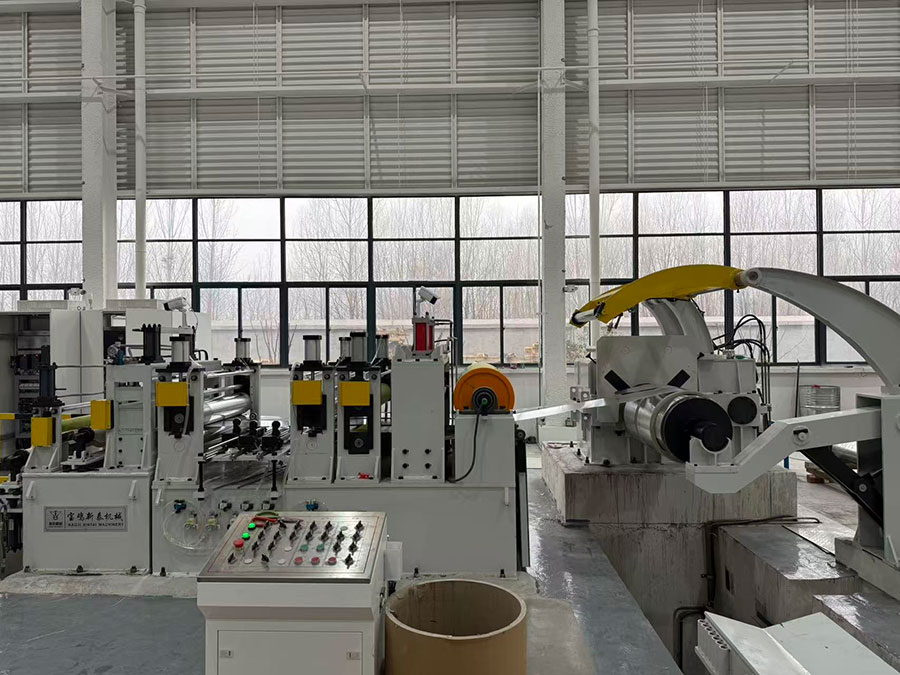
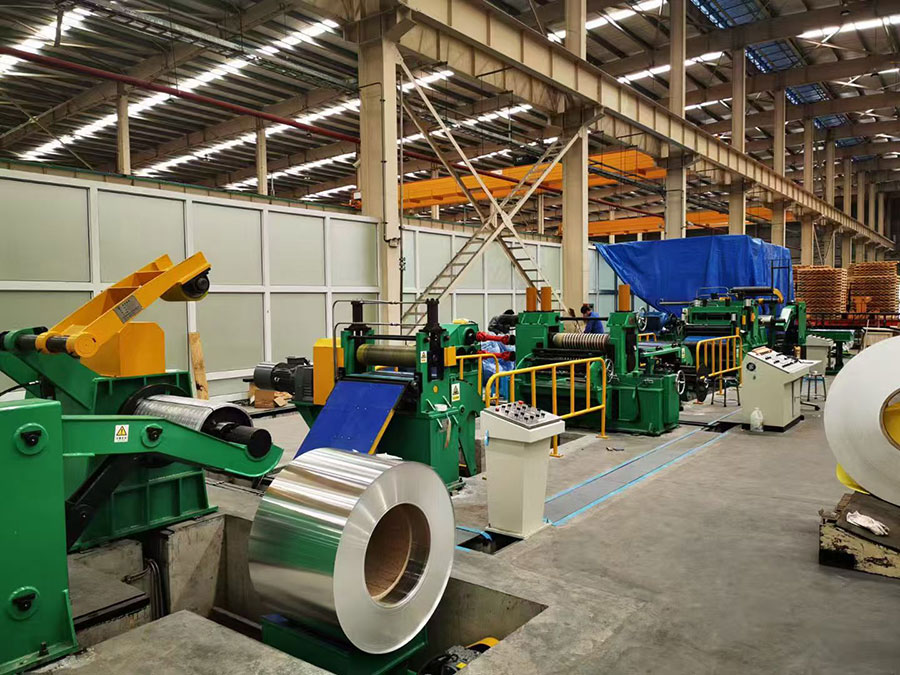
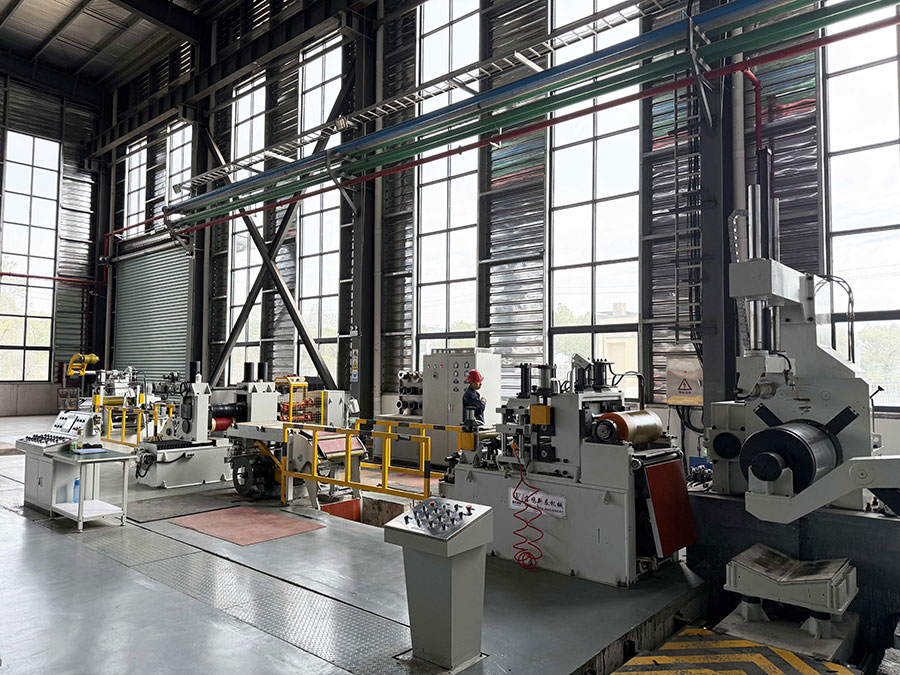
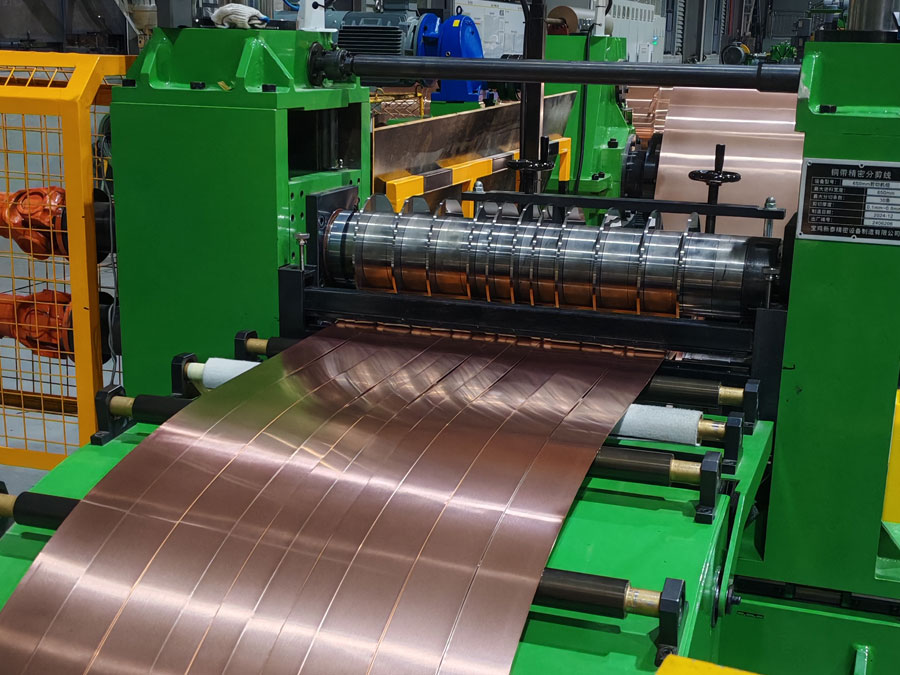
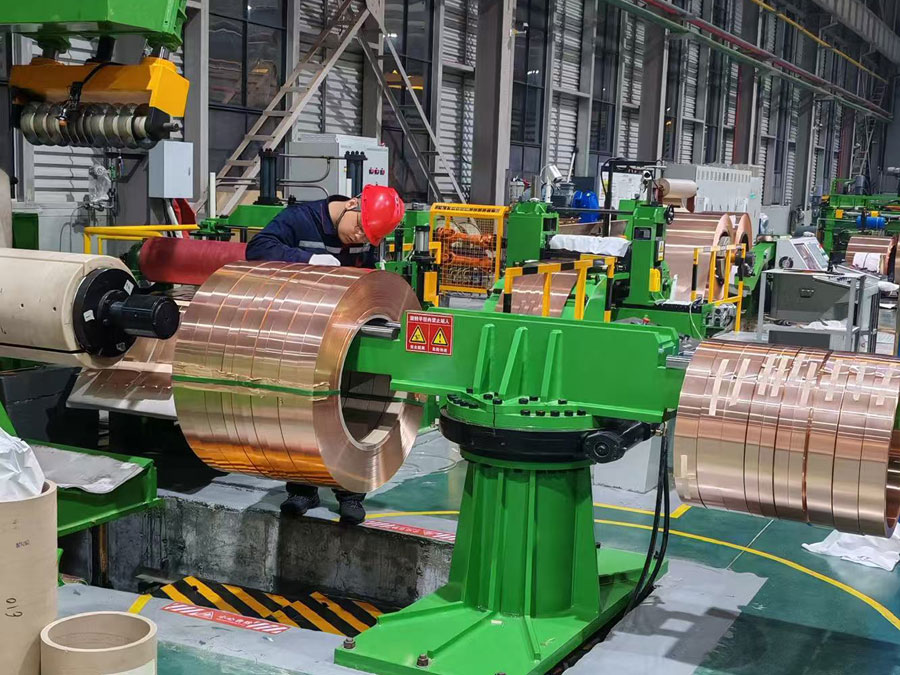
横剪开平生产线(又称开平线、横剪线、开卷校平剪切线)是金属板材加工中的一类自动化流水线,核心功能是把金属卷材(卷板)连续加工成定长、平整的单片板材——即“卷进板出”。
一、它解决什么问题
钢厂出来的碳钢、不锈钢、镀锌板、硅钢、铝板等大多是卷状,但下游做机箱、电梯门、汽车件、钢结构时要用“一张张平版”。这条线一次性完成开卷→校平→定尺→横剪→堆垛,替代“吊卷+人工校平+剪板机单张切”的旧模式。
二、标准组成(从左到右)
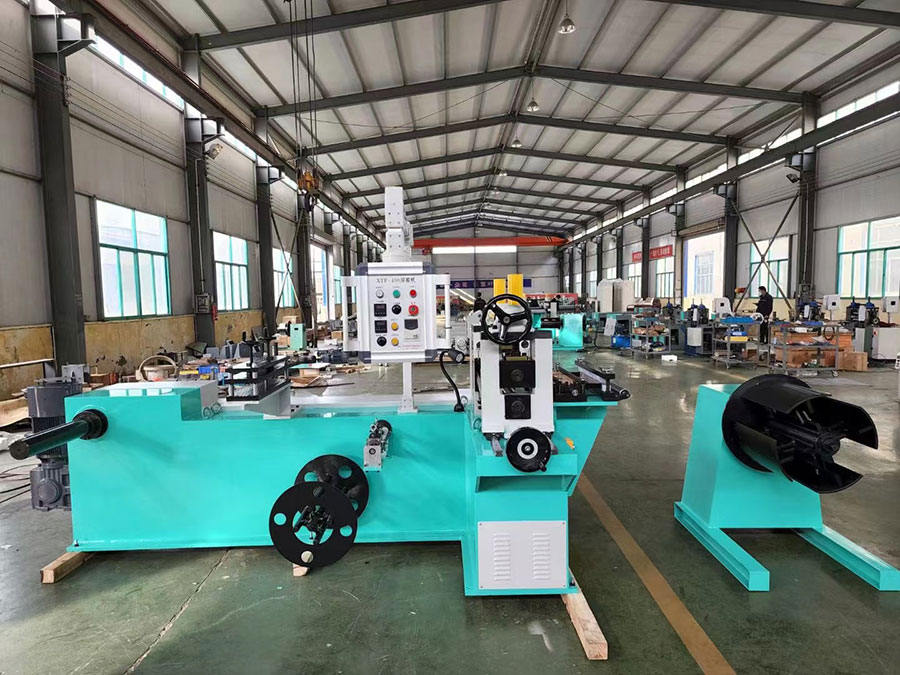
上料小车/备料台:托举钢卷(最大可到30t),送向开卷机并对中
开卷机:液压涨芯筒夹紧卷内径,电机放卷,配压臂防散卷、防跑偏
引料直头机+活套(缓冲渡桥):把卷头矫直引入,并用活套吸收“校平连续走料”和“剪床间歇剪切”的速度差
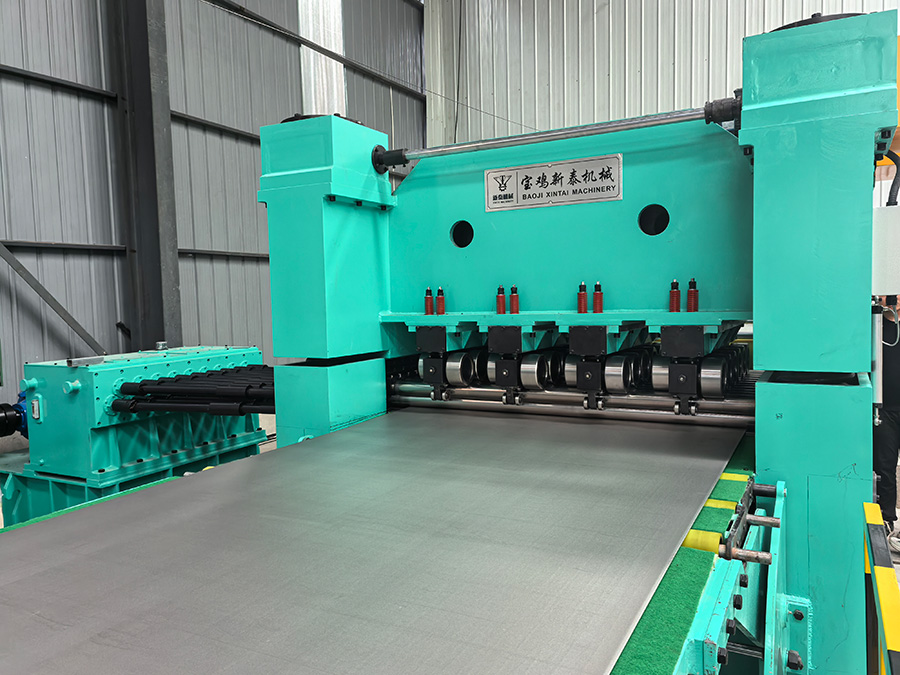
校平机(矫平机):5–11辊或多重辊系(二重/四重/六重),反复弯曲消除卷曲内应力,是“开平”二字的核心
侧导位+NC伺服定尺送料:编码器/伺服控制送料长度,精度通常±0.5mm(2m板)
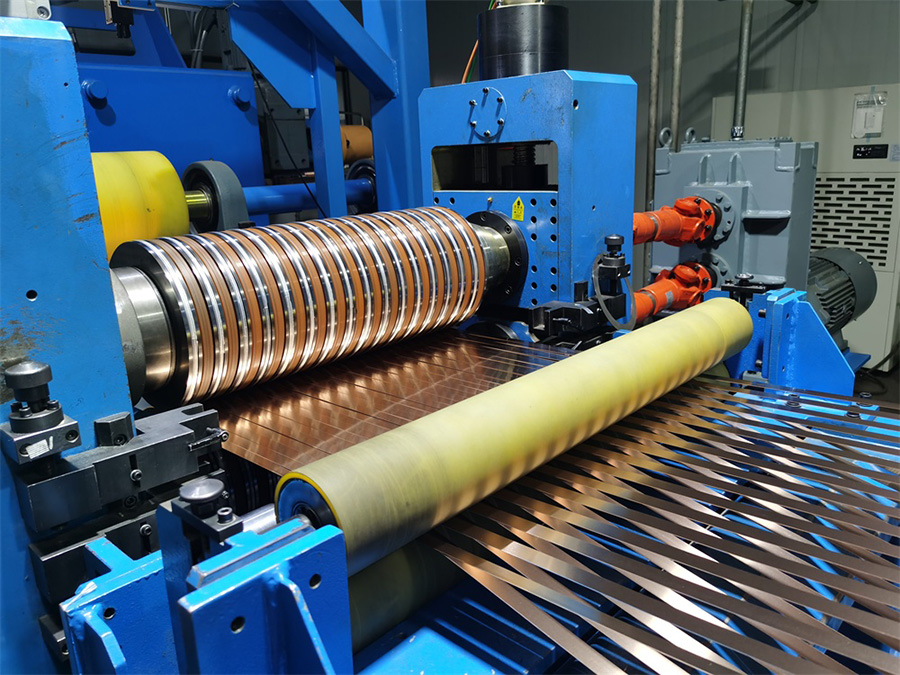
横剪机:液压闸剪、机械离合剪或飞剪(不停机横切,薄板高速用);先切掉不规则料头再定尺切
输送皮带+自动堆垛台:气动拍齐、升降垛料,满垛后移出
PLC+触摸屏电控:全线联动,2–3人操作
三、工艺流程一句话
钢卷上小车→开卷机涨紧放卷→引料直头→多辊校平→活套缓存→伺服定尺送料→横剪机切断→皮带送出→自动堆垛成板。
四、常见分类
按板厚:薄板线0.2–3mm(配飞剪,做硅钢/不锈钢/彩涂)、中厚板线3–20mm(停剪,做热轧碳钢)
按剪切方式:停剪线(送料停→切→再送)、追剪/飞剪线(薄板高速不停机)
按用途:普通横剪线、硅钢变压器铁芯横剪线、不锈钢横剪线、铜铝箔横剪线
按自动化:半自动、全自动(双垛料自动切换)
五、典型技术参数(视型号而异)
板厚:0.2–25mm;板宽:300–2500mm
定尺长度:通常1000–12000mm
长度公差:±0.5mm(短板)到±2mm(12m板)
对角线公差:±0.5~±3mm
线速:薄板飞剪线可达60–100m/min,厚板线10–20m/min
适用卷重:5–35t
六、主要应用
钢材加工配送中心、汽车/家电外壳、电梯门板、电气柜、变压器硅钢片、钢结构、集装箱、铝板深加工等。
如果你是在做设备选型或方案书,我可以接着给你整理一份“横剪开平线采购技术规格书模板”(含板厚/宽度/公差/校平辊数/飞剪与否等必填项),或者按你的材料(比如1.5mm镀锌、1219宽)反推合适机型配置。